

Gerenciamento de cor é o conjunto de medições, padrões e ajustes que faz a cor impressa ser previsível, igual à prova aprovada e repetível de uma tiragem para outra. Neste guia explicamos, de forma didática mas sem simplificar demais, os conceitos que usamos todos os dias na nossa Komori GL37: densidade de tinta, ganho de ponto, os valores da norma ISO 12647-2 e as variáveis mecânicas que mais influenciam o resultado, como blanqueta, solução de molha, rolaria e calço.
1. O que é gerenciamento de cor na impressão offset
Na impressão offset, a cor é formada por quatro tintas (ciano, magenta, amarelo e preto) aplicadas em pontos de retícula. O olho mistura esses pontos e enxerga as cores. Pequenas variações na quantidade de tinta, no tamanho dos pontos ou no papel mudam a cor final. Gerenciar a cor é controlar essas variações com números, e não só no olho.
Isso envolve três frentes que precisam conversar entre si:
- Arquivo e pré-impressão: conversão das imagens com o perfil de cor certo para o papel (por exemplo, FOGRA51 para couché e FOGRA52 para papel não revestido) e gravação das chapas com curvas calibradas.
- Prova de cor: uma simulação certificada (ISO 12647-7) de como o impresso vai ficar, que serve de referência para aprovação.
- Máquina: a impressora precisa estar mecanicamente estável e ser ajustada até atingir os valores da norma, medidos na barra de colorimetria.
2. Densidade de tinta
Densidade é a medida de quanto a camada de tinta absorve a luz. Quanto mais tinta (camada mais grossa), menos luz é refletida e maior é a densidade. Matematicamente, é o logaritmo do inverso da refletância: uma área que reflete 10% da luz tem densidade 1,0; uma que reflete 1% tem densidade 2,0.
Ela é lida com um densitômetro (ou com o espectrofotômetro em modo densidade) nos quadradinhos sólidos da barra de colorimetria, cada cor com o seu filtro complementar: o ciano é lido com filtro vermelho, o magenta com filtro verde e o amarelo com filtro azul.
- Para que serve: é a forma mais rápida de o impressor saber se está colocando tinta de menos ou de mais em cada zona do tinteiro.
- O limite: aumentar a densidade deixa a cor mais forte só até certo ponto. Depois disso a cor “suja”, a tinta espalha, o ganho de ponto sobe e a secagem piora.
- O que a norma pede: a ISO 12647-2 não fixa valores de densidade; ela define a cor do sólido em valores CIELAB. Cada gráfica descobre, para cada papel e conjunto de tintas, a densidade que leva ao Lab da norma, e passa a usar essa densidade como alvo de produção.
3. Ganho de ponto (TVI) e a curva de ganho
Um ponto de retícula de 50% no arquivo não sai com 50% no papel: ele sai maior. Esse aumento se chama ganho de ponto, ou, no termo da norma, aumento do valor tonal (TVI, tone value increase). Se um ponto de 50% é medido como 66%, o ganho é de 16 pontos percentuais.
Ele tem duas origens:
- Ganho mecânico: a tinta é esmagada entre a chapa, a blanqueta e o papel e o ponto se espalha. Depende de pressão, blanqueta, carga de tinta e regulagens.
- Ganho óptico: a luz entra no papel ao redor do ponto, se espalha e sai “sombreada”, fazendo o ponto parecer maior. Depende principalmente do papel; é maior nos papéis não revestidos.
Medindo o ganho em vários valores de retícula (por exemplo 25%, 50% e 75%), obtém-se a curva de ganho de ponto. Ela tem formato de “barriga”: é pequena nas luzes, máxima nos meios-tons (perto de 50%) e volta a diminuir nas sombras.
O ganho de ponto em si não é um defeito: ele é previsto pela norma e pelos perfis de cor. O problema é o ganho diferente do previsto ou diferente entre as cores, porque desequilibra os cinzas e muda tons de pele, por exemplo. Quando a máquina está estável mas o ganho não bate com a norma, a correção é feita na pré-impressão, com curvas de compensação na gravação da chapa (CTP).
4. Os valores da norma ISO 12647-2
A ISO 12647-2 é a norma internacional para impressão offset em folhas. Ela define condições de impressão (PC1 a PC8) para cada família de papel, com a cor do papel, a cor dos sólidos e das sobreposições em CIELAB, e a curva de ganho de ponto esperada. Os conjuntos de dados FOGRA51 (couché) e FOGRA52 (não revestido), usados nos perfis de cor e nas provas, correspondem a essas condições. As medições são feitas no modo M1 (ISO 13655).
| Valores-alvo (L* a* b*) | PC1 – couché premium (FOGRA51) | PC5 – não revestido (FOGRA52) |
|---|---|---|
| Papel | 95 / 1 / -6 | 95 / 1 / -4 |
| Ciano | 56 / -35 / -53 | 60 / -25 / -44 |
| Magenta | 48 / 75 / -5 | 55 / 60 / -2 |
| Amarelo | 89 / -4 / 92 | 89 / -3 / 76 |
| Preto | 16 / 0 / 0 | 33 / 1 / 1 |
| Vermelho (M+Y) | 48 / 69 / 46 | – |
| Verde (C+Y) | 49 / -66 / 24 | – |
| Azul (C+M) | 25 / 21 / -47 | – |
| Ganho de ponto a 50% | CMY 16% · K 17,5% | 22% (todas as cores) |
Repare como o papel não revestido tem um preto bem mais claro (L* 33 contra 16) e cores menos saturadas: é o limite físico do papel, e é por isso que o arquivo precisa ser convertido com o perfil correto. A diferença entre a cor medida e a cor alvo é expressa em ΔE (Delta E): quanto menor, mais próxima a cor está do padrão.
5. As variáveis da máquina que mudam a cor
Não adianta ter o arquivo e a chapa certos se a máquina não está estável. Estas são as variáveis mecânicas e químicas que mais afetam densidade e ganho de ponto:
Blanqueta
A blanqueta é a manta de borracha que recebe a imagem da chapa e a transfere para o papel. Sua dureza, compressibilidade, espessura, tensão de montagem e estado da superfície definem como o ponto é transferido. Blanqueta gasta, “afundada” em uma região, mal tensionada ou com resíduo de tinta e pó de papel gera ponto deformado, falhas e variação de ganho entre as zonas. Por isso a troca, a limpeza e o tensionamento seguem um procedimento padrão.
Calço calibrado
O calço são as folhas calibradas colocadas sob a chapa e sob a blanqueta para levar cada cilindro à altura correta em relação ao seu anel de referência. É o calço que define a pressão entre chapa e blanqueta e entre blanqueta e papel. Pressão demais esmaga o ponto e aumenta o ganho (e pode causar arrasto, o “slur”); pressão de menos causa falhas e cor irregular. O calço deve ser medido com micrômetro ou relógio comparador e seguir a especificação do fabricante da máquina, e precisa ser revisto a cada troca de blanqueta ou de espessura de papel.
Água do sistema de molha
O offset funciona pelo equilíbrio entre tinta e água: a solução de molha mantém limpas as áreas sem imagem da chapa. Água demais emulsiona a tinta, “lava” a cor e derruba a densidade; água de menos faz a tinta invadir as áreas sem imagem (velatura). Por isso a solução de molha é controlada todos os dias:
- pH: levemente ácido, na faixa recomendada pelo fornecedor da solução;
- Condutividade: indica a concentração do aditivo e a contaminação da água;
- Temperatura: a solução refrigerada mantém a viscosidade da tinta e a estabilidade da molha;
- Álcool isopropílico ou aditivo substituto: na porcentagem definida no processo;
- Qualidade da água de base: dureza e contaminação alteram todo o equilíbrio.
Regulagem de rolaria
Os rolos entintadores e molhadores levam a tinta e a água até a chapa. A pressão de contato entre os rolos e entre os rolos e a chapa é verificada pela largura da faixa de contato e deve ser uniforme de ponta a ponta. Rolos com pressão errada, dureza fora de especificação, superfície vitrificada ou desgaste nas pontas causam densidade irregular, fantasma (repetição de imagem) e variação de cor entre a frente e o fundo da folha.
Outras variáveis
- Chapa e CTP: linearização do gravador e qualidade da revelação definem o tamanho real do ponto na chapa.
- Tinta: pigmentação, tack e conformidade com a ISO 2846-1.
- Papel: cor, brancura e absorção mudam o resultado; cada família de papel tem sua condição de impressão.
- Ambiente: temperatura e umidade da sala afetam o papel, a tinta e a molha.
- Sequência de cores e velocidade: devem ser padronizadas, porque mudam o trapping (aceitação de uma tinta sobre a outra).
6. Fluxograma técnico do gerenciamento de cor
O processo tem uma ordem lógica: primeiro se estabiliza a máquina, depois se acerta a cor e só então se corrigem curvas. Corrigir curva com a máquina instável é “consertar” um problema que vai mudar de novo amanhã.
- Arquivo e perfil de cor: as imagens são convertidas com o perfil da condição de impressão (por exemplo, FOGRA51 para couché, FOGRA52 para não revestido).
- Chapa calibrada: o CTP é linearizado e grava com a curva de compensação definida para a máquina e o papel.
- Máquina estável: blanqueta em bom estado e tensionada, calço calibrado medido, rolaria regulada e solução de molha dentro dos parâmetros.
- Acerto de tinta: o impressor ajusta as zonas do tinteiro até a densidade-alvo, lendo a barra de colorimetria.
- Conferência dos sólidos: o espectrofotômetro compara a cor de cada sólido com o Lab da norma.
- Ganho de ponto: mede-se o ganho em 25%, 50% e 75% e o balanço de cinza. Se estiver fora da tolerância com a máquina estável, ajusta-se a curva da chapa.
- Aprovação e tiragem: a folha é comparada com a prova certificada, e a barra é medida periodicamente durante toda a tiragem, com registro dos valores.
7. Como é um relatório de medição e certificação
Toda essa medição vira documento. Abaixo está um relatório real gerado na Visão Gráfica pelo software Fiery Verify, que compara as cores medidas com a referência da norma e diz, de forma objetiva, se o resultado foi aprovado.
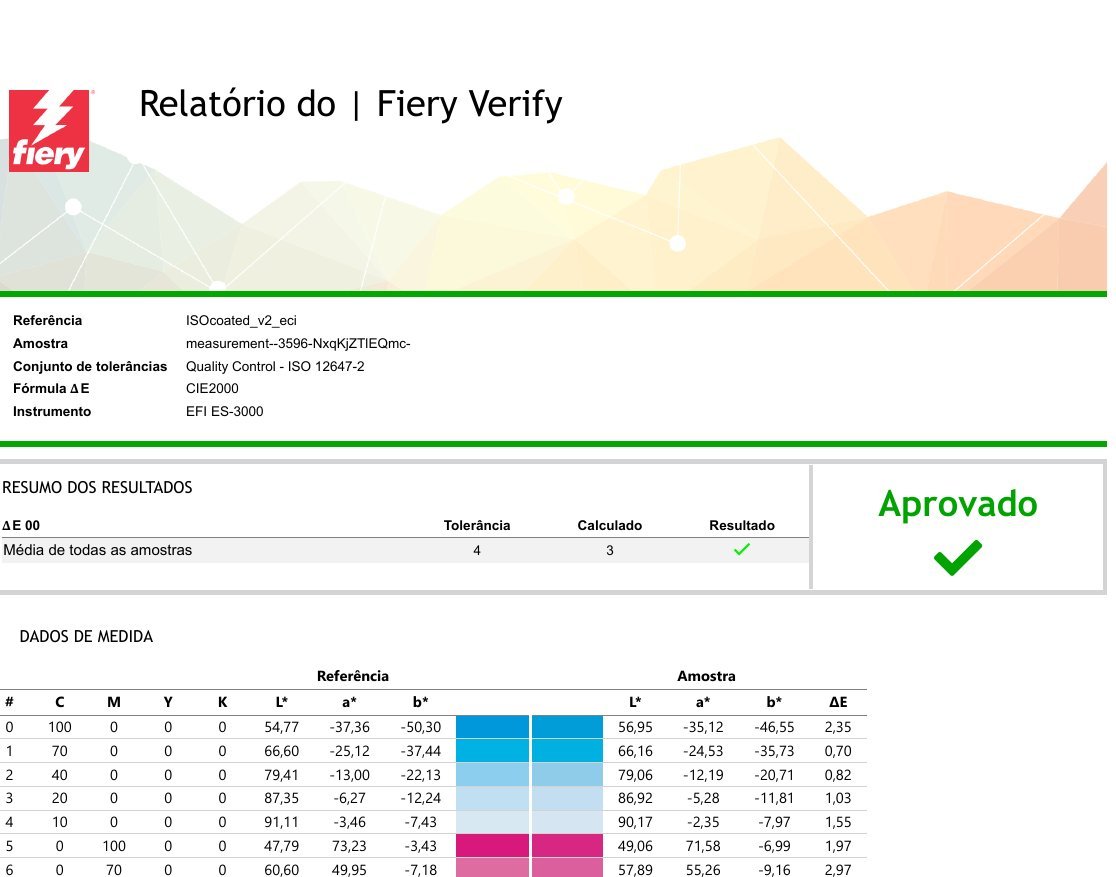
Como ler cada parte:
- Referência: o padrão de cor contra o qual se mede. Aqui, ISOcoated_v2_eci, o perfil da condição de impressão em couché baseado no conjunto de dados FOGRA39, ainda muito usado no mercado ao lado do FOGRA51.
- Amostra: a identificação da medição, feita sobre a faixa de controle (no caso, a Ugra/Fogra Media Wedge, com 72 campos de cor).
- Conjunto de tolerâncias: as regras de aprovação usadas, aqui o controle de qualidade da ISO 12647-2.
- Fórmula ΔE: CIE2000 (ΔE00), a forma mais atual de calcular a diferença de cor, mais próxima de como o olho humano percebe.
- Instrumento: o espectrofotômetro usado na leitura (EFI ES-3000).
- Resumo: a média do ΔE00 de todos os campos foi 3, abaixo da tolerância de 4. Resultado: aprovado.
Na tabela de dados, cada linha é um campo da faixa: os percentuais de CMYK, os valores L*a*b* de referência, os valores medidos na amostra e o ΔE entre eles. Alguns campos do mesmo relatório:
| Campo | Referência (L* a* b*) | Medido (L* a* b*) | ΔE00 |
|---|---|---|---|
| Papel (sem tinta) | 95,03 / -0,49 / -2,58 | 93,61 / 0,82 / -4,06 | 2,43 |
| Ciano 100% | 54,77 / -37,36 / -50,30 | 56,95 / -35,12 / -46,55 | 2,35 |
| Magenta 100% | 47,79 / 73,23 / -3,43 | 49,06 / 71,58 / -6,99 | 1,97 |
| Amarelo 100% | 88,67 / -5,47 / 92,14 | 84,28 / -2,38 / 87,95 | 3,35 |
| Preto 100% | 15,93 / -0,56 / -0,49 | 13,74 / 0,56 / 1,86 | 3,14 |
| Ciano 70% | 66,60 / -25,12 / -37,44 | 66,16 / -24,53 / -35,73 | 0,70 |
O relatório também mostra onde estão os maiores desvios: neste exemplo, os campos mais escuros, com muito preto, ficaram com ΔE maior que a média. É esse tipo de leitura que orienta o ajuste fino seguinte, seja na carga de tinta, seja na curva da chapa. Como referência geral, um ΔE00 abaixo de 1 é praticamente imperceptível; entre 1 e 2 só é notado por um observador atento, comparando lado a lado; acima disso a diferença vai ficando visível.
8. Por que isso importa para o seu projeto
Com o processo controlado, a cor que você aprova na prova é a cor que chega impressa, a reimpressão sai igual à primeira tiragem e a cor da sua marca se mantém em diferentes materiais. Para trabalhos em que a cor é crítica, recomendamos imprimir com a barra de colorimetria e aprovar o arquivo com prova de cor certificada. Para entender a norma, veja também o artigo O que é a ISO 12647.
Tem um projeto com cor crítica? Solicite um orçamento e nossa equipe indica o melhor caminho para o seu material.
